Gewikkeld, gevormd, gecontroleerd en gebouwd onder één dak.
Precisieautomatisering, filament winding en vakmanschap. De beelden op deze pagina laten zien hoe Venn velgen worden gemaakt.
Wikkelmachine voor 1k-filament. In 2015 door Venn als pionier geïntroduceerd.
Wikkelen met carbonfilament, pionierswerk van Venn
Ons filament-windingproces zorgt voor een precieze en nauwkeurige opbouw van de carbonvezels: elke vezel ligt precies zoals onze ingenieurs dat bedoeld hebben. Deze computergestuurde techniek garandeert maximale sterkte en duurzaamheid, met een gelijkmatige stijfheid over de hele omtrek van de velg, zodat je wielen hun hele levensduur recht blijven.
We gebruiken filament winding met slit tape: carbonvezeltape die vooraf met hars is geïmpregneerd. Dat geeft bij elk wiel consequent een exact, optimaal harsgehalte, zonder variatie.
1k-tape, 1.000 vezels, onder computerbesturing gelegd.
PLC-gestuurd vormproces
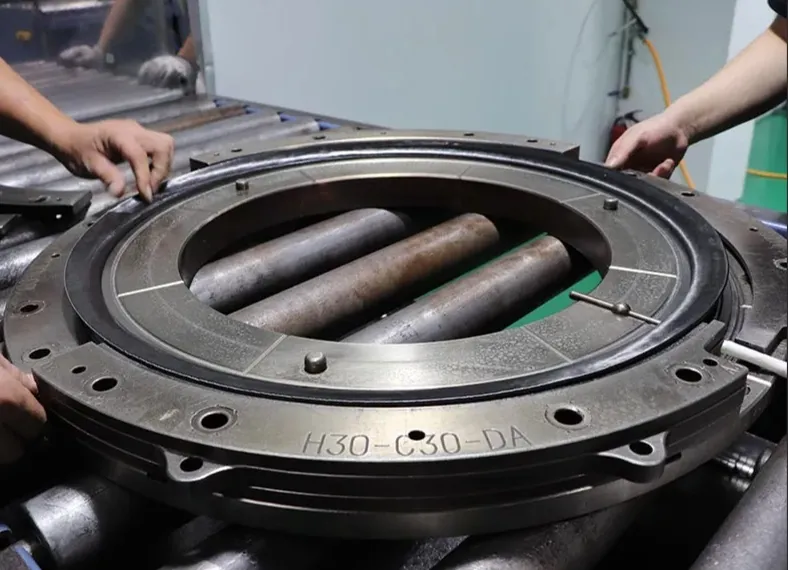
Uitharding op ±1 °C en ±0,1 bar, van begin tot eind.
Een PLC-gestuurd vormproces met mallen met een hoge tolerantie en een speciaal behandeld oppervlak, waarbij de opbouw in een cleanroom wordt voorbereid om onvolkomenheden in oppervlak en opbouw uit te sluiten. Temperatuur en druk worden gedurende de hele uithardingscyclus nauwkeurig vastgehouden. Dat zorgt voor:
Zes kwaliteitscontroles
Elk wiel doorloopt tijdens het productieproces meerdere kwaliteitscontroles, van de partij grondstof tot het afgewerkte, gespaakte wiel.
Materiaalinspectie
Validatie van de prepreg carbonvezel en tests per partij.
Controle van de opbouw
Laserprojectiesystemen zorgen voor een nauwkeurige plaatsing van de vezels.
Bewaking van de uitharding
Realtime registratie van de temperatuur- en drukcycli.
Maatcontrole
Controles na het uitharden aan de hand van precieze geometrische toleranties.
Kwaliteitscontrole van de afwerking
Inspectie op cosmetische perfectie en structurele integriteit.
Eindcontrole van de assemblage
Controle van spaakspanning, rechtheid en balans.
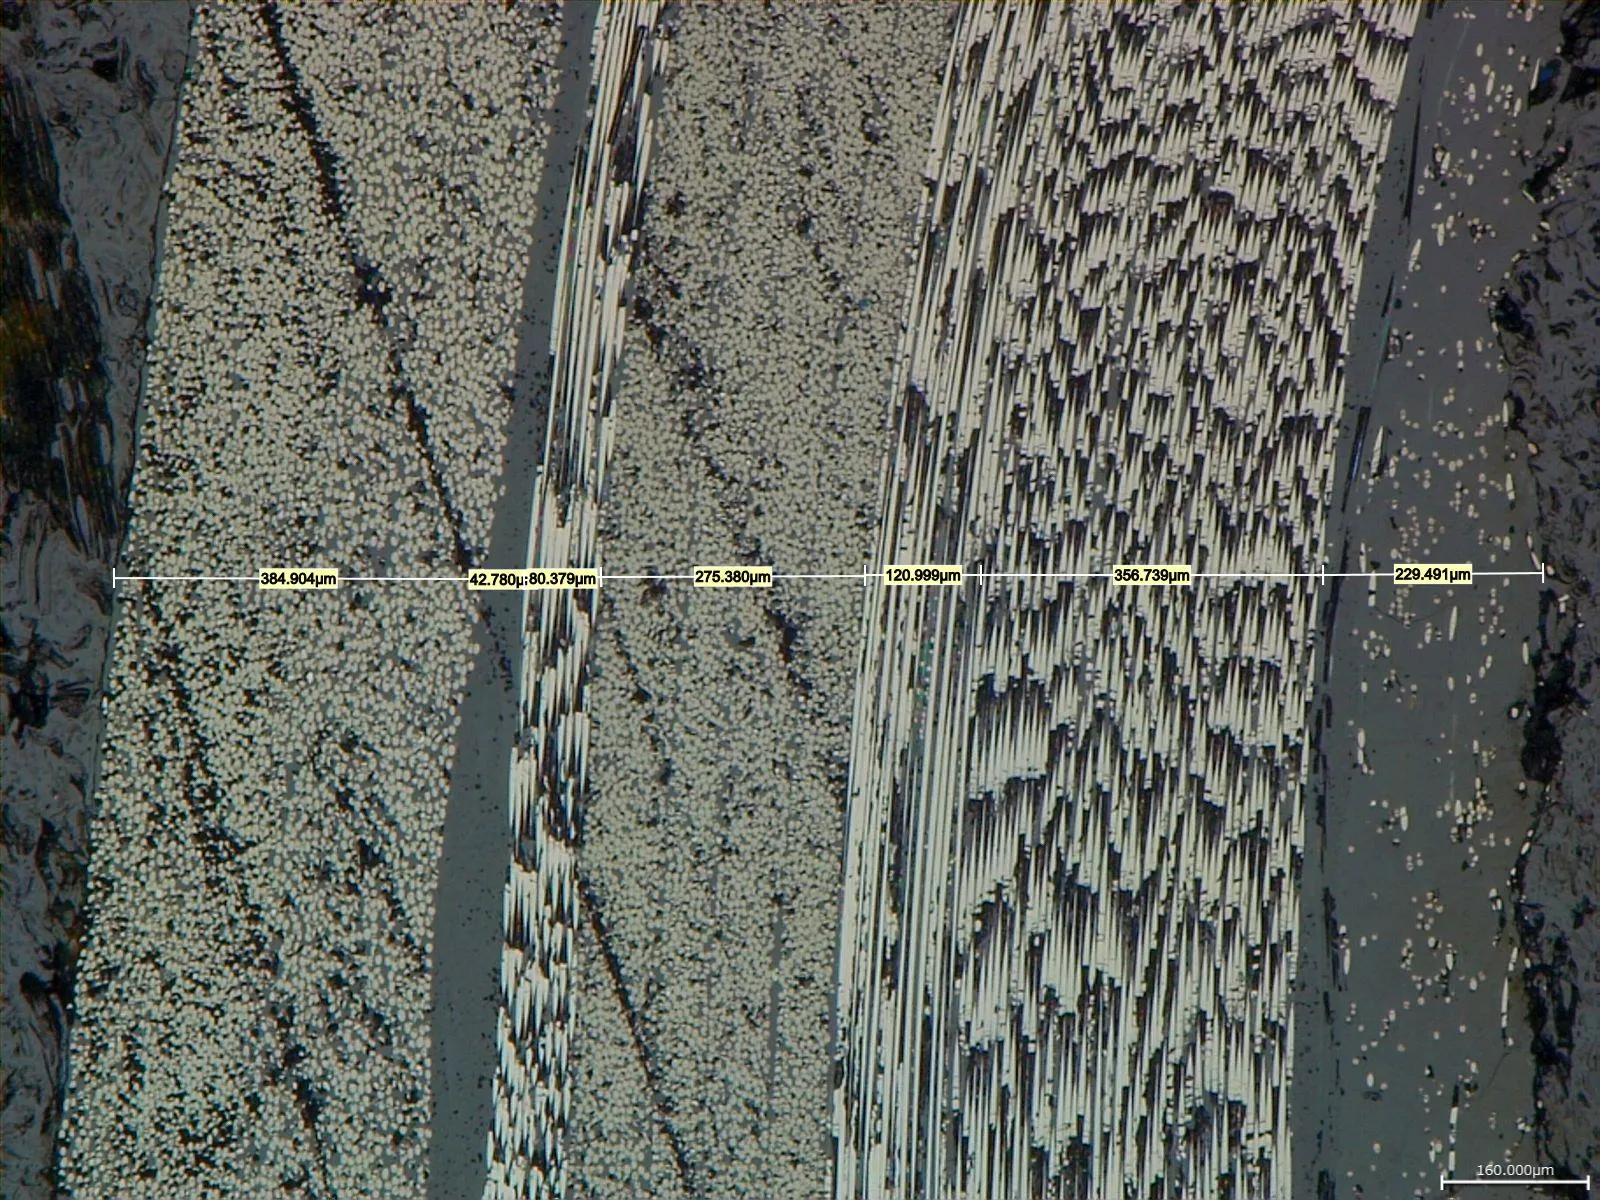
Microfoto van het laminaat. Wanden zonder holtes, per partij vastgelegd.
Precisieassemblage
Bij de assemblage van de wielen gaan precisiemachines samen met het toezicht van ervaren technici:
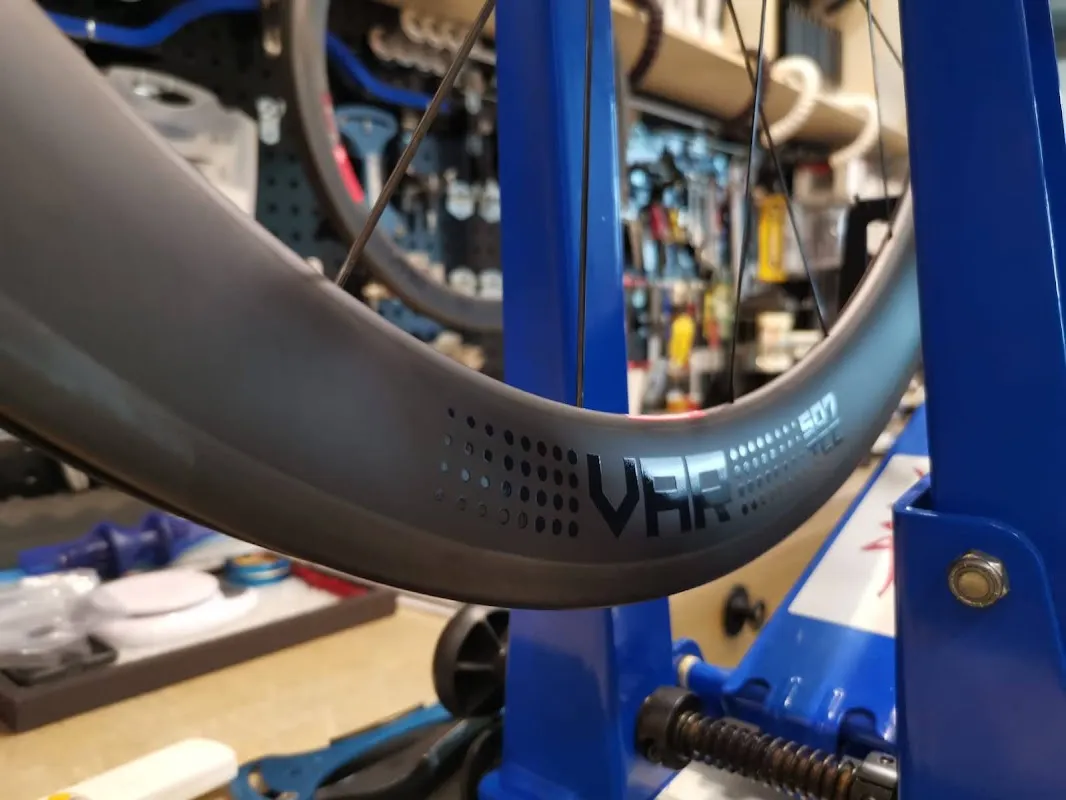
Met de hand gespannen en gericht door ervaren wielenbouwers.